沧州铭添管道有限公司
诚信经营
价格合理
可按需求定制
全国咨询热线
182-3276-4999
欢迎来到沧州铭添管道有限公司!
×182-3276-4999

通过微信扫一扫
获取螺旋管今天价格
客户服务热线
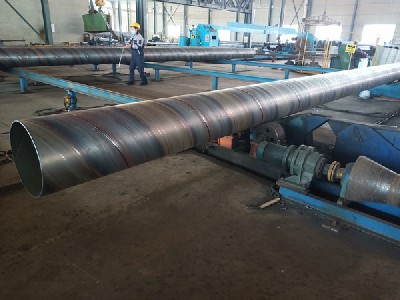
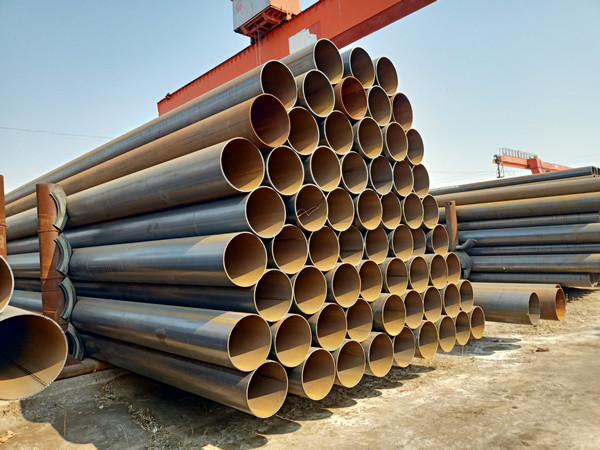
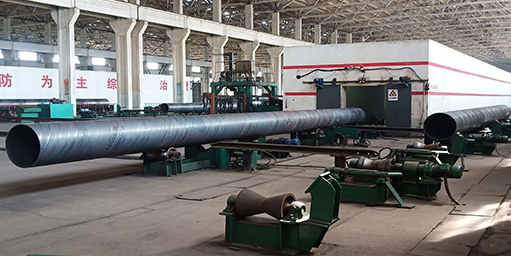
182-3276-4999AWWA C200-2023标准钢制水管焊接验证测试:1、概述:应在直管、螺旋和纵向焊缝上进行生产焊接试验,焊接试样应垂直穿过焊缝或从直管制造中使用的材料制成的试验板上取下,并通过减小截面张力、弯曲和蚀刻试验进行测试。3、焊接试验试样:试验板应使用相同的程序、操作员和设备进行焊接,并与管道中现有接头的焊接顺序一致。试板的焊缝应大致位于试样的中间,试样应矫直并在室温下进行测试。3、减截面拉伸试样:根据图4制作的两个截面张力减小的试样,试样的抗拉强度应不低于所用基材最低规定抗拉强度的100%。4、弯曲试验试样:应按照图5或ASTM A370制备两个横向导向弯曲试样,并应按照图6、7或8在夹具中承受180度弯曲。进行导向弯曲试验时,应弯曲一个试样,使代表管道内部的试样面(根部)位于试验弯曲的内侧,弯曲另一个试样使代表管道内侧的试样面位于试验弯曲外侧。材料⅜ 厚度为9.5毫米或更大的材料可以用根据ASTM A370制备的侧弯进行测试,以代替横向弯曲测试。应进行四次侧弯试验——每次横向弯曲试验两次。如果弯曲试样没有裂纹或其他开口不连续性超过⅛ 在弯曲后,焊缝金属中或焊缝面与基体金属的接合处存在沿任何方向测量的3.2mm的裂纹。对于直径为16英寸(400毫米)及以下的电阻焊接直缝管,可以进行双面弯曲或一组0度和90度压扁试验(ASTM A135/A135M,第9节),以代替上述弯曲试验。5、蚀刻试验:CJP对接接头生产焊缝的两次蚀刻试验应按照ASTM E340进行;应通过对接头焊缝横截面进行宏观蚀刻来验证CJP。6、有缺陷的试样:如果任何试样显示有缺陷的加工或出现与焊接无关的缺陷,则可以丢弃并替换另一个试样。7、生产焊缝验证试验的频率:如果以下任何一项发生变化,则需要进行焊接试验:焊接工艺规范、规定直径、规定厚度或等级、操作员工艺评定记录或焊接设备。焊接试验的最大间隔为每7500林英尺(2286米)焊缝一次。
本文版权归 沧州铭添管道有限公司 所有;本文共被查阅 1003 次。
当前页面链接:http://www.wapipe1.com/baike/2540.html
未经授权,禁止任何站点镜像、采集、或复制本站内容,违者通过法律途径维权到底!
期待与您的合作,欢迎给我们留言或直接拨打:182-3276-4999
留下您的信息,我们将第一时间和您取的联系!
版权所有:沧州铭添管道有限公司 Sitemap
24小时/热线:182-3276-4999 冀ICP备2021012226号-5
扫码添加微信好友