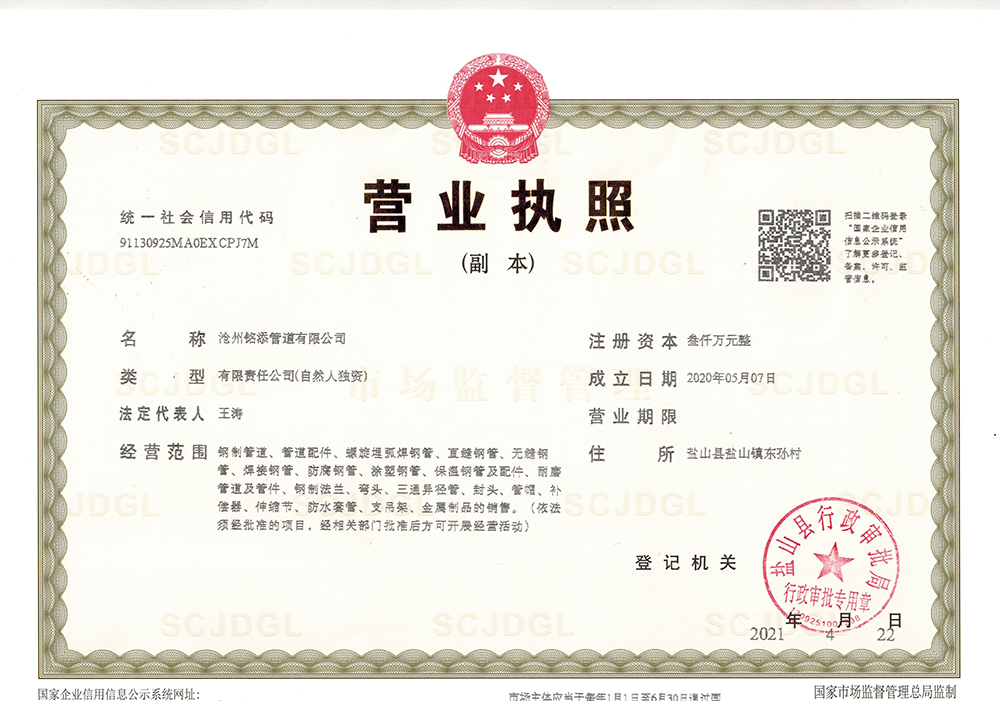
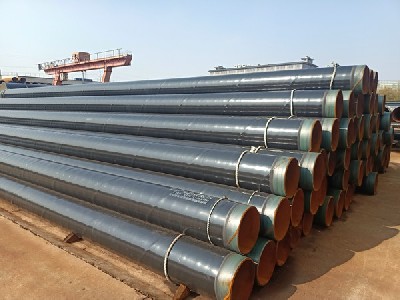
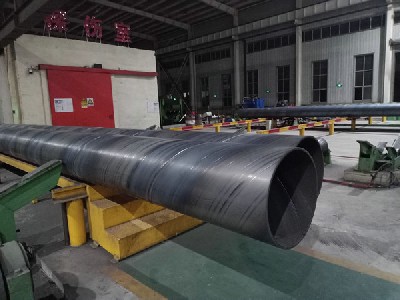
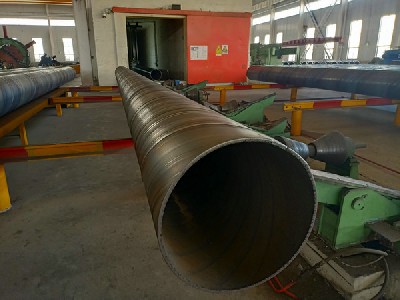
沧州铭添管道有限公司
诚信经营
价格合理
可按需求定制
全国咨询热线
182-3276-4999
欢迎来到沧州铭添管道有限公司!
×182-3276-4999

通过微信扫一扫
获取螺旋管今天价格
客户服务热线
182-3276-4999GB/T3091-2025焊接钢管镀锌层技术要求:一、镀锌方法:钢管镀锌应采用热浸镀锌法。二、镀锌层的重量测定:1、镀锌钢管应测量锌层重量。钢管内外表面镀锌层单位面积总重量应不小于300g/m²。2、根据需方要求,经供需双方协商,并在合同中注明,供方可供应内外表面镀锌层单位面积总重量不小于500g/m²的镀锌钢管。按镀锌层单位面积总重量500g/m²交货时,允许其中一个试样的镀锌层总重量小于500g/m²,但不小于480g/m²。三、镀锌层均匀性试验:镀锌钢管应进行锌层均匀性试验。试验时,试样(焊缝处除外)在硫酸铜溶液中连续浸渍5次应不变红(镀铜色)。四、镀锌层的附着力检验:1、外径不大于60.3mm的钢管镀锌后应采用弯曲试验进行镀锌层的附着力检验。试验时,弯曲试样应不带填充物,弯曲半径为钢管外径的8倍,弯曲角度为90°,焊缝位于弯曲方向的外侧面。试验后,试样不允许出现锌层剥落现象。2、根据需方要求,经供需双方协商,并在合同中注明,外径大于60.3mm的钢管镀锌后可采用压扁试验进行镀锌层的附着力检验。压扁试样的长度不小于64mm。试验时,两平板间距离为钢管外径的3/4时,试样不允许出现锌层剥落现象。五、镀锌层的表面质量:1、钢管的内外表面镀锌层应完整,不允许有未镀上锌的黑斑和气泡存在,允许有不大的粗糙面和局部的锌瘤存在。2、钢管镀锌后表面可进行钝化处理。六、镀锌前检验:钢管镀锌前应进行尺寸、外形、表面、力学性能和工艺性能检验。
本文版权归 沧州铭添管道有限公司 所有;本文共被查阅 1163 次。
当前页面链接:http://www.wapipe1.com/baike/2562.html
未经授权,禁止任何站点镜像、采集、或复制本站内容,违者通过法律途径维权到底!
期待与您的合作,欢迎给我们留言或直接拨打:182-3276-4999
留下您的信息,我们将第一时间和您取的联系!
版权所有:沧州铭添管道有限公司 Sitemap
24小时/热线:182-3276-4999 冀ICP备2021012226号-5
扫码添加微信好友