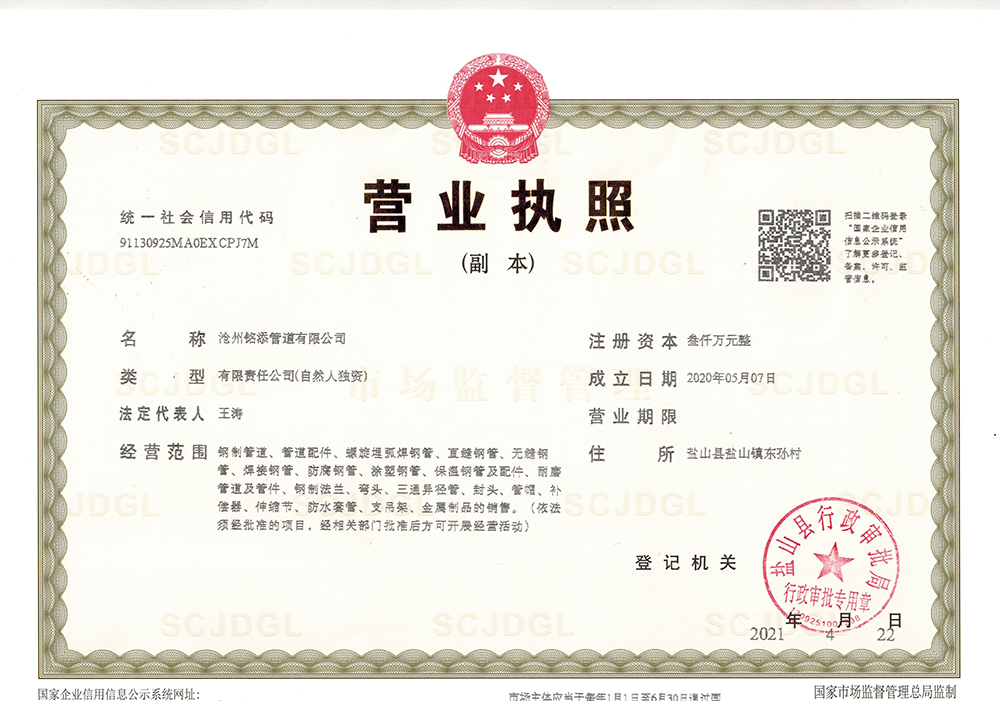
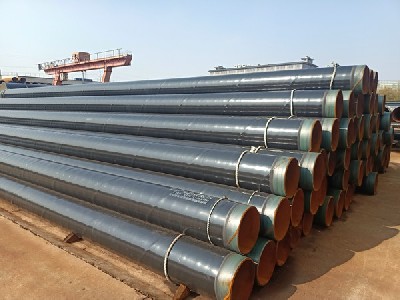
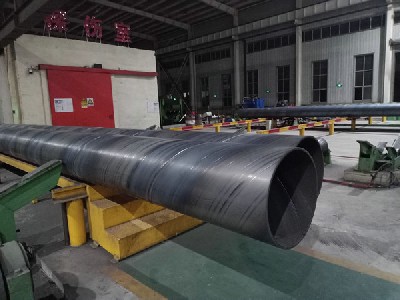
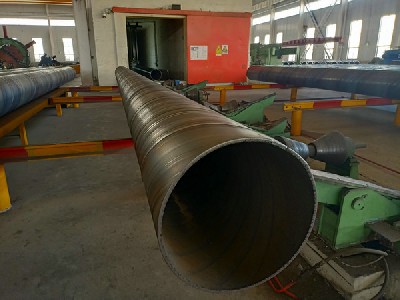
沧州铭添管道有限公司
诚信经营
价格合理
可按需求定制
全国咨询热线
182-3276-4999
欢迎来到沧州铭添管道有限公司!
×182-3276-4999

通过微信扫一扫
获取螺旋管今天价格
客户服务热线
182-3276-4999SL/T432-2025水利工程焊接钢管的缺欠处理:1、除表面裂纹外,焊缝外形尺寸或外观质量不符合标准的规定时,应修磨或按焊接工艺规程进行局部焊补。焊补的焊缝应与原焊缝间保持平滑过渡。2、焊缝表面裂纹、内部超标缺欠返工前,应分析缺欠产生的原因,制订措施后方可返工。3、焊缝返工要求如下:a)应制定并执行焊缝返工工艺。b)应采用碳弧气刨、砂轮或其他机械方法清除焊接缺欠,不应采用电弧或气割火焰熔除。用碳弧气刨时,应采用砂轮磨除渗碳层。c)应彻底清除焊接缺欠,不应有毛刺和凹痕,坡口底部应圆滑过渡。缺欠是裂纹时,应采用表面无损检测方法确认裂纹已经消除后方可焊补。d)有预热要求的焊缝,其局部焊缝返工时的预热温度应比原焊缝高20℃~30℃。道间温度应符合标准的规定。e)有后热要求的焊缝,返工后应按原焊缝的规定进行后热。4、返工后的焊缝应按标准的规定进行全面检验。5、碳素钢和低合金钢钢管同一部位的焊缝返工次数不宜超过2次,高强钢钢管同一部位的焊缝 返工次数不宜超过1次。超过规定次数的返工,应制订可靠的技术措施,经评审后方可实施。焊缝返工情况应记人产品质量档案。6、管壁表面凹坑深度大于钢管壁厚10%或大于2mm,应进行焊补。焊补前,应按利于焊接的要求修磨凹坑。需预热和后热处理时,应符合标准的相关规定。焊补后,应将焊补处磨平,检查有无裂纹。高强钢焊补后应按GB/T15822.1或GB/T18851.1的规定做表面无损检测,不应有线状显 示。7、钢管表面不应存在电弧擦伤;意外擦伤处应进行打磨,并检查有无裂纹。高强钢打磨后应按GB/T15822.1或GB/T18851.1的规定做表面无损检测,不应有线状显示。
本文版权归 沧州铭添管道有限公司 所有;本文共被查阅 1078 次。
当前页面链接:http://www.wapipe1.com/company/2563.html
未经授权,禁止任何站点镜像、采集、或复制本站内容,违者通过法律途径维权到底!
期待与您的合作,欢迎给我们留言或直接拨打:182-3276-4999
留下您的信息,我们将第一时间和您取的联系!
版权所有:沧州铭添管道有限公司 Sitemap
24小时/热线:182-3276-4999 冀ICP备2021012226号-5
扫码添加微信好友