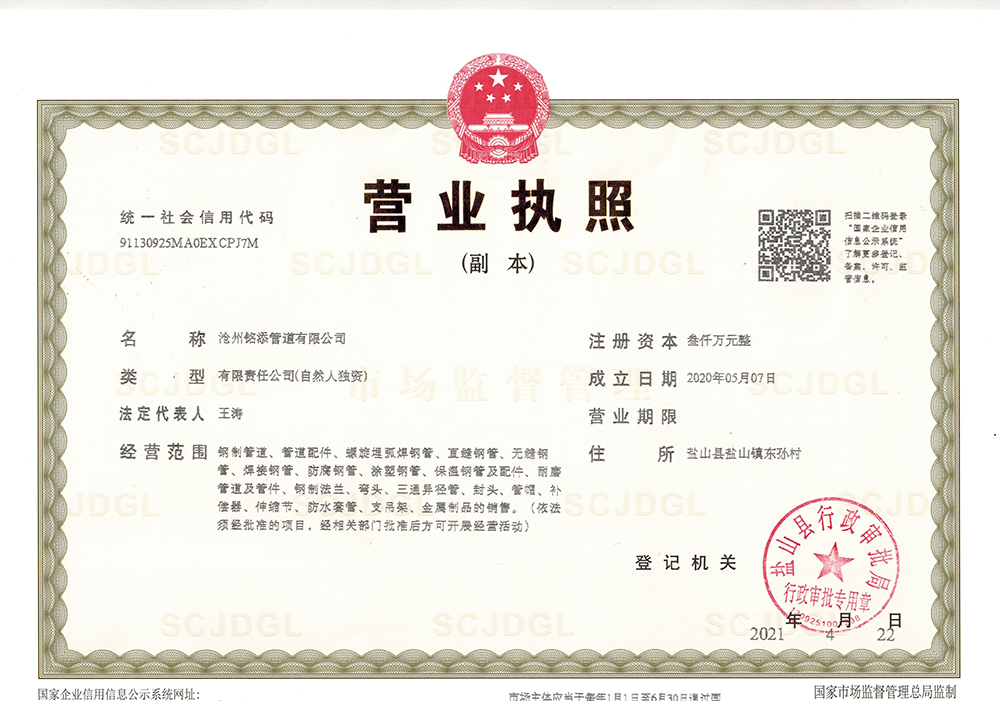
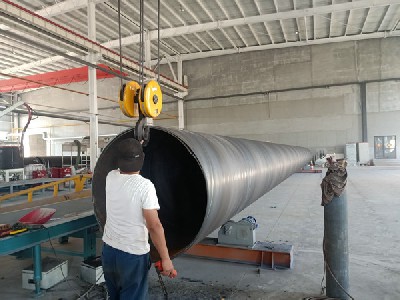
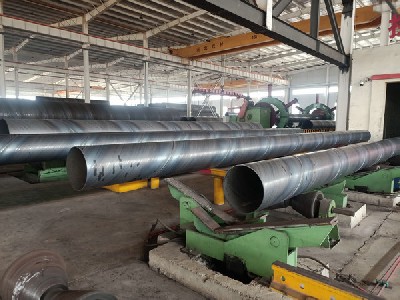
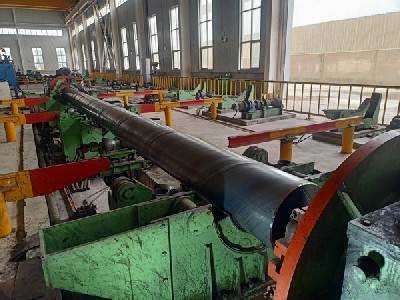
沧州铭添管道有限公司
诚信经营
价格合理
可按需求定制
全国咨询热线
182-3276-4999
欢迎来到沧州铭添管道有限公司!
×182-3276-4999

通过微信扫一扫
获取螺旋管今天价格
客户服务热线
182-3276-4999GB/T9711-2023标准管线钢管技术要求:1、SAW管和COW管的管端最大允许外焊道高度:SAW管和COW管的管端最大允许外焊道高度应符合表2的规定。如果协议,应采用修磨方法将钢管每端至少各150mm 范围内的外焊道余高去除,使得修磨后焊道高出邻近钢管表面不超过0.5mm。2、焊偏时焊缝和HAZ夏比冲击试验试样位置:当存在焊偏时,在SAW管和COW管焊缝及热影响区上截取的CVN冲击试样的刻槽轴线应如图2所示,尽可能靠近外焊道边缘,热影响区冲击试样缺口位置偏向内焊道一侧,焊缝冲击试样缺口位置位于外焊道中心。3、采用端面密封堵头做静水压试验时实际压力的要求:如果在静水压试验中采用了产生轴向压应力的端面密封堵头,且APISpec5L:2018中10.2.6.6的规定适用时,除应符合APISpec5L:2018中10.2.6.6的规定外,实际压力应不低于按照APISpec5L:2018中公式(6)采用最小屈服强度90%的计算值。4、导向弯曲试验复验:如果一个或两个试样不符合规定要求,制造商可选择在同一试验批加取的两根钢管上截取试样进行复验。如果这些试样符合规定要求,除初始选取的样管外,该试验批的所有钢管应接收。如果任一复验试样不符合规定要求,制造商可选择对该试验批剩余钢管逐根取样进行试验。对于任一不合格钢管,制造商也可采用在同端返切并加取两倍试样的方法进行复验。如果加取试样均符合规定要求,则接收该根钢管。如果加取的任一个试样不符合规定要求,则拒收该根钢管,且不应再次返切和复验。5、补焊焊接操作人员技能评定的检验:为进行评定,补焊工或操作工应焊制出经下列检验合格的焊缝:a) 按照 APISpec5L:2018中附录 E进行的射线检验;b) 两个横向导向弯曲试验(见 APISpec5L:2018中 D.2.3.3)。6、无损检测人员资质认定的等效标准:TSGZ8001是对无损检测人员(外观检验除外)资质的基本要求,与 APISpec5L:2018中 E.1.1规定的标准等效。7、焊缝射线检测的设备校验:采用数字射线检测时,除采用APISpec5L:2018中 E.4.3像质计进行灵敏度测定外,在初始检测系统的确认过程中,还应采用双丝型像质计进行探测器的基本空间分辨率(SRb)测定。双丝型像质计应位于探测器前面并与探测器像素的行或列约成5°的方向位置,以避免混叠效应。除5.11.1和5.11.2的要求外,焊缝射线检测的设备校验应符合 APISpec5L:2018中E.4.4的规定。
本文版权归 沧州铭添管道有限公司 所有;本文共被查阅 1138 次。
当前页面链接:http://www.wapipe1.com/industry/2520.html
未经授权,禁止任何站点镜像、采集、或复制本站内容,违者通过法律途径维权到底!
期待与您的合作,欢迎给我们留言或直接拨打:182-3276-4999
留下您的信息,我们将第一时间和您取的联系!
版权所有:沧州铭添管道有限公司 Sitemap
24小时/热线:182-3276-4999 冀ICP备2021012226号-5
扫码添加微信好友